1. 明确基本处理需求(模型选择的第一步)
在联系制造商之前,请先弄清楚以下 5 个关键信息,以免被过度推销高功率或过大尺寸的型号。
- 管型主要加工圆形、方形或矩形管材,或异形型钢,包括角钢、槽钢和工字钢;材料类型:碳钢、不锈钢或铝合金。
- 管材规格:最大管径/方管边长、壁厚、原管长度(常用长度:6米、9米、12米)。
- 流程要求:仅需简单切割,或需切割相交线孔、角度、斜面和空心图案;需切割无毛刺且适合焊接。
- 产量:小批量订单或大规模标准化生产比例高;管材规格变更频繁。
- 工作坊条件车间长度和宽度、地板承重能力、电源供应能力和空气源条件。
误区警告:不要盲目追求“越大越好”。如果您主要加工小直径管材,过大的卡盘会降低转速,从而降低加工效率。偶尔的大直径管材加工可以外包。
2. 根据实际需要匹配激光功率
激光功率决定了可切割的最大壁厚。功率并非越高越好,因为过高的功率会增加采购成本和能耗。
| 功率范围 |
参考应用场景 |
| 1500-2000瓦 |
用于家具、护栏和铁艺的薄壁管材;碳钢≤4毫米,不锈钢≤3毫米 |
| 3000-6000瓦 |
适用于钣金加工车间和工程机械零件的主流通用型号;碳钢厚度 8-12 毫米,不锈钢厚度 5-8 毫米 |
| 6000-12000 瓦 |
重型工业领域,例如厚壁管道、重型钢结构和厚截面钢材 |
注:规格表中的厚度值代表极限切割能力为了保证稳定的批量生产,应选择壁厚比额定极限低 1-2 毫米的管材,以保证切割速度和边缘质量。功率过大的机器加工薄管会导致过烧和边角熔化。
3. 检查核心硬件以确保机器长期稳定性
3.1 卡盘系统(管材切割机的最关键部件)
3.2 机床床身及框架
旋转的管子会产生持续的扭转力。轻型床身在长期运行中容易出现精度漂移。为了在高速旋转过程中获得高刚性和抗振性能,应选择重型应力消除焊接床身和侧装式结构。床身长度应与管子长度(6米/9米/12米)相匹配。
3.3 切割头、伺服系统和电气元件
- 切割头建议使用自动对焦切割头。它们能够自动调整焦距,以适应管材拐角和壁厚变化,从而确保切割质量的一致性。
- 伺服电机、导轨和齿条选择知名品牌,以确保旋转和进给动作的灵敏性。
- 电气元件和冷水机采用成熟的品牌低压电气元件和冷水机,以降低故障率。
4. 控制系统和套样软件决定实际生产率
- 数控系统采用成熟的基于总线的管材切割专用系统,支持交叉线切割、坡口切割和型钢编程,操作简便,图纸导入方便。
- 专用管材套料软件(非常重要)基础系统仅支持简单的编程。对于批量生产,需要专业的管材排料软件,才能实现同一根管材内混合零件的排料和共线切割。这可以最大限度地减少废料,节省原材料成本。型钢加工(角钢、槽钢)对排料软件的功能提出了更高的要求。
提醒:请确认报价中是否包含套料软件。部分厂商硬件价格低廉,但软件费用却很高。
5. 装卸自动化方案
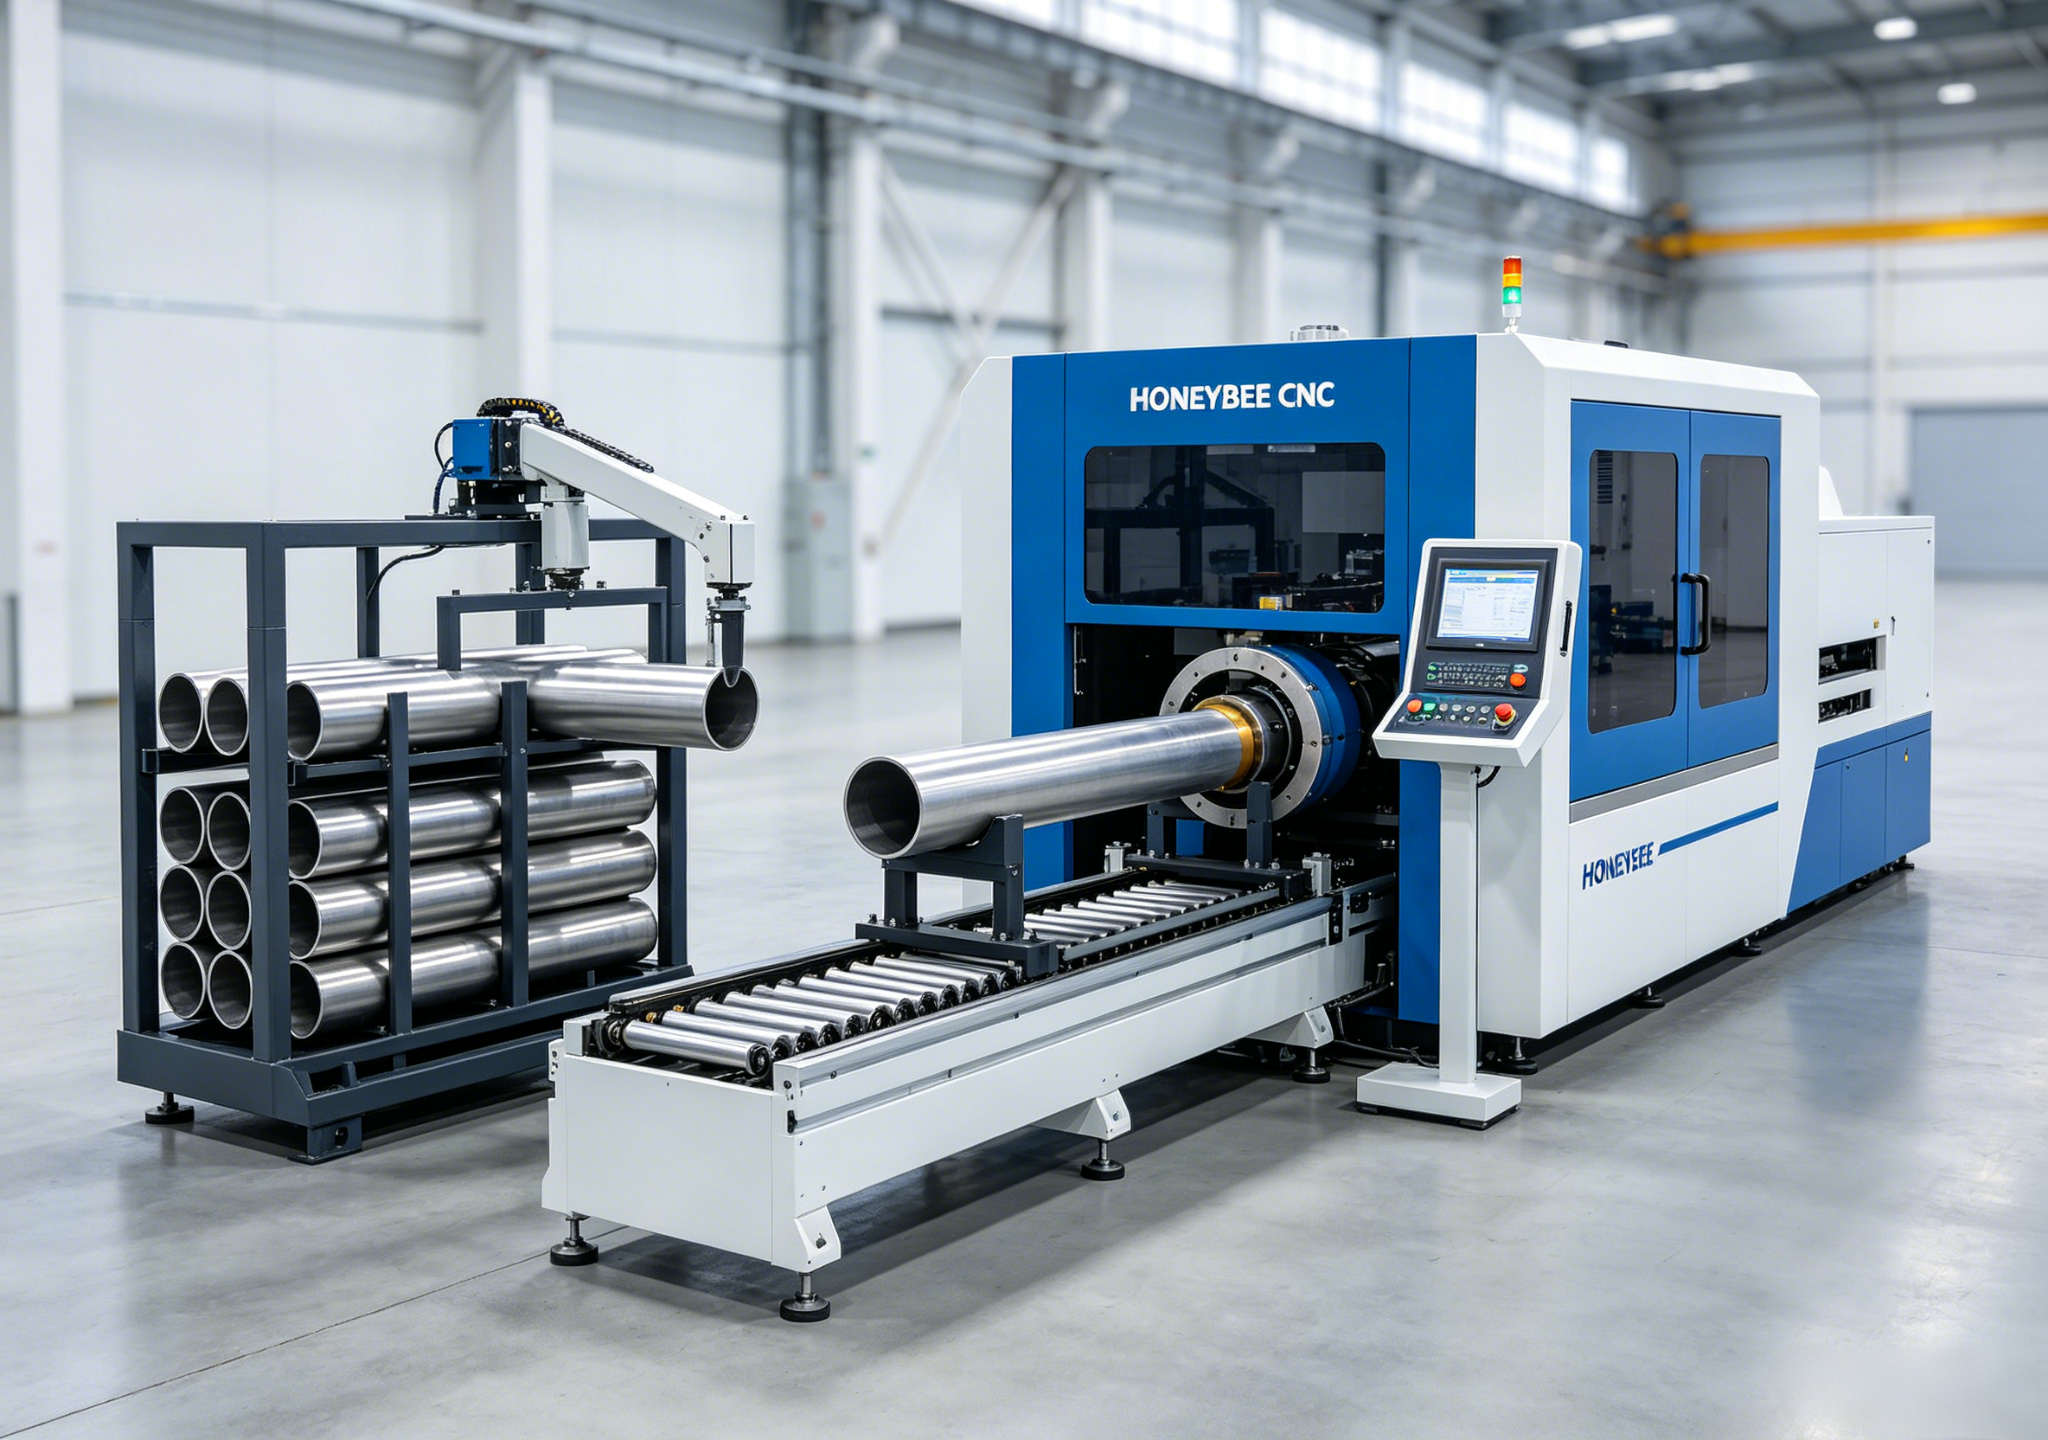
自动化直接影响人工成本。请根据您的规格变更频率进行选择。
- 手动装填适用于预算有限、规格变更频繁、小批量生产的项目。适用于长度小于 6 米的管材,投资最低。
- 半自动装弹操作员手动放置单根管材,机器自动送料。对于大多数加工商而言,该设备用途广泛且经济高效。
- 全自动装载架支持自动捆扎拆束、物料分离和连续送料。非常适合管材规格固定的批量生产。缺点:频繁更改规格时设置时间较长,限制了其优势。
提示:对于较重的管材,请选择带有支撑架结构的型号,以防止管材下垂和振动,从而保证切割精度。
6. 现场切割测试及供应商售后评估
- 请携带样品进行试切。将您最常用的管材样品带到制造商工厂进行现场试切。检查切割质量、开孔性能、边角状况和毛刺程度。观察连续运行过程中的稳定性。不要仅仅依赖产品手册上的规格说明。
- 评估售后支持:请确认当地服务团队和响应时间保证。管材切割机的结构比平板激光切割机更复杂,维修难度也更大。可靠的售后服务能够确保生产的连续性。
- 海外出口项目确认符合 CE 安全标准,提供完整的英文文档和备件清单,以满足海外应用要求。
7. 应避免的常见选择陷阱
- ❌ 只比较功率和价格,而忽略卡盘负载能力和床身刚性,导致运行半年后精度漂移。
- ❌ 盲目地为小管材加工选择过大的卡盘和高功率,会导致效率低下,浪费采购和电力成本。
- ❌ 忽视套料软件,导致大量管材残余损失和原材料浪费。
- ❌ 优先考虑硬件而非售后服务。卡盘和旋转组件的故障会导致长时间停机和订单延误。
- ❌ 请勿将极限切割参数与批量生产参数混淆。极限厚度仅用于特殊测试,不得作为常规生产标准。
8. 快速选择概要
- 小规模铁艺及家具生产:≤ 3000 瓦,双卡盘,6 米机器,半自动上料。
- 通用管材加工车间:3000-6000 瓦,双卡盘或三卡盘配置,配备套料软件。
- 重型、长管及大块型钢加工:6-12米床身,三卡盘重型机型,全自动上料,配备专业型钢排料软件。
结论:一台合适的激光管材切割机并非参数参数最亮眼的型号。它应该完全符合您的订单组合,并能按时交付。
综合效益,平衡采购成本、电力消耗、劳动力投入和原材料利用率。


